KOTIIN / Uutiset / Kovametallihiomanauhat: kuinka valita karkeus, pohja ja sovellukset, jotka kestävät
Uutiset
Kovametallihiomanauhat: kuinka valita karkeus, pohja ja sovellukset, jotka kestävät
Leveänauhahiomakoneella tammi-, vaahtera- ja akryylipaneeleihin käyvä huonekaluliike havaitsi, että sen tavalliset alumiinioksidihihnat jättivät palamisjälkiä akryyliin ja latautuivat nopeasti hartsia sisältävään tammean. Piikarbidihihnan testauksen jälkeen samalla koneella pinta pysyi viileämpänä ja naarmukuvio hävisi yhdellä kertaa. Tämä kokemus on yleinen: kovametallihiomanauhat eivät korvaa jokaista hioma-ainetta, mutta ne ratkaisevat tietyn ryhmän ongelmia, joihin useimmat kaupat lopulta kohtaavat.
Mitkä kovametallihiomanauhat toimivat paremmin
Aloita käytännön johtopäätöksestä: valitse kovametallihiomanauha, kun lämmön kerääntyminen, kuormitus ja viimeistelyn tasaisuus ovat tärkeimpiä huolenaiheitasi. Piikarbidilla on terävämmät reunat ja korkeampi kovuusindeksi kuin alumiinioksidilla, mikä mahdollistaa hauraiden pinnoitteiden, pehmeiden metallien ja lasikuitujen leikkaamisen ilman, että se tuottaa niin paljon kitkalämpöä.
Karbidihihnat sisältävät myös rakeita, jotka murtuvat aggressiivisemmin kuin perinteinen alumiinioksidi. Laskeutumisen sijaan kiteet hajoavat pieniksi paloiksi ja paljastavat tuoreet leikkuureunat. Tämä käyttäytyminen antaa hihnalle pidemmän käyttöiän, kun tahmeat hartsit, maalikerrokset ja ei-rautametallit sokeavat nopeasti tavalliset hioma-aineet.
Missä mineraali vaikuttaa
Lehtipuut ja hartsimaiset havupuut: kovametalli pysyy auki ja leikkaa puhtaana.
Maalatut ja pinnoitetut pinnat: kovametalli poistaa pinnoitteen sulattamatta sitä.
Komposiitit ja lasikuitu: kovametalli kestää pölyn ja hartsin kuormitusta.
Pehmeät metallit, kuten alumiini ja messinki: kovametalli jättää kirkkaan pinnan alhaisella lämmöllä.
Kuva 1. Yleisten hiomarakeiden suhteellinen kovuusindeksi
Kovuustaulukko antaa nopean syyn, miksi piikarbidi ansaitsee erillisen paikan hiomahuoneessa. Piikarbidi sijaitsee lähellä kovuusasteikon yläosaa, joten se leikkaa hauraiden pinnoitteiden ja pehmeämpien metallien läpi aggressiivisemmin kuin monet tavalliset rakeet. Alumiinioksidi on edelleen riittävän kovaa puun ja teräksen yleiseen massanpoistoon, mutta se tylsyy nopeammin, kun työkappale on kova tai pinnoitettu. Zirkoniumoksidia valitaan vähemmän kovuuden vuoksi ja enemmän itseteroittumiskäyttäytymisen vuoksi paineen alaisena. Keraaminen rake on suunniteltu pysymään viileänä ja murtumaan kontrolloiduissa vaiheissa. Käytännössä tämä tarkoittaa, että kovametallihihnat eivät ole yleinen ratkaisu, mutta ne ovat vahvin valinta lämpöherkille materiaaleille ja viimeistelytöille.
Karkeuden valinta: Aloita pinnalta, joka sinulla on
Karkeusluku on ensimmäinen valintapäätös. Valitse niin karkea nauha kuin aloituspinta sallii, koska karkeat nauhat poistavat massan nopeammin ja maksavat vähemmän neliömetriä hiontatyötä kohti. Siirry sitten hienompien rouheiden sarjaan, joka riittää poistamaan aiemmat naarmut.
Raskas massanpoisto, karkea muotoilu, maalin poistaminen
Nopea leikkaus näkyvillä naarmuilla
P80 - P120
Välitasoitus karkean työn jälkeen
Tasainen mattapinta, vain kevyet naarmut
P150 - P220
Viimeinen viimeistely ennen pinnoitusta tai asennusta
Sileä pinta valmis tiivistykseen tai maalaukseen
P240 ja enemmän
Hieno viimeistely muoville, komposiiteille ja pehmeille metalleille
Matala kiiltävä viimeistely minimaalisella leikkauksella
Kuva 2. Tyypillinen pinnan karheus karkeuden mukaan
Kaavion pinnan karheusarvot noudattavat selkeää trendiä: suuremmat karkeusluvut tuottavat sileämpiä pintoja ja poistavat vähemmän materiaalia. P80-hihna jättää näkyviä naarmuja noin 35 mikronin syvyyteen, mikä on hyväksyttävää kuorimiseen tai karkeaksi muotoiluun. P120-hihna laskee karheuden noin 18 mikroniin, ja monia hiontavirheitä tapahtuu, koska käyttäjät ohittavat tämän välivaiheen liian aikaisin. 9 mikronin P180-hihna on riittävän sileä useimpien puu- ja komposiittien pohjamaalaukseen. Hyppy P120:sta P220:een on pienempi, minkä vuoksi ajan viettäminen P150- ja P180-sarjoissa parantaa yleensä lopputulosta enemmän kuin hienomman loppuhihnan ostaminen. Tämä taulukko on ohjeellinen, ei takuu, koska todelliset lukemat riippuvat hihnan nopeudesta, paineesta ja työkappaleen kovuudesta.
Materiaalin poisto vs. jalostus
Sama karkeuden eteneminen muuttaa myös leikkausnopeutta. Karkeat hihnat eivät ole vain aggressiivisempia; ne ovat myös taloudellisin tapa poistaa materiaalia ennen kuin pinta on valmis hienompaa työtä varten.
Kuva 3. Suhteellinen materiaalin poistonopeus kussakin karkeusvaiheessa
Viivakaavio näyttää, kuinka poistoaste laskee, kun siirryt progressiiviseen karkeussarjaan. Karkea P60-hihna poistaa paljon materiaalia, mutta jättää syvät naarmut, joiden poistaminen myöhemmissä vaiheissa on kallista. P100:aan siirtyminen leikkaa hitaammin ja alkaa tuottaa hyväksyttävää välipintaa. Kun tavoitteena on hienostunut viimeistely, P150 ja P180 poistavat hyvin vähän materiaalia ja niiden päätehtävänä on tasata aikaisemmat naarmut. Suurin leikkausnopeuden menetys tapahtuu välillä P60 ja P100, joten tehokkain prosessi alkaa niin karkealta kuin olemassa oleva pinta sallii ja käyttää vain tarvittavia välirakeita. Kovametallihihnat ovat edullisimpia, kun sovitat tämän käyrän työkappaleen todelliseen kuntoon.
Taustapainolla ja pinnoitteella on yhtä paljon merkitystä kuin hiekalla
Johtopäätös ensin: tausta ohjaa kuinka kauan hihna kestää ja miltä hihna tuntuu kosketuspyörässä. Kangastaustaiset hihnat kestävät aggressiivista painetta ja suuria viljakuormia. Paperi- ja kalvotaustat tuottavat hienommat pinnat ja seuraavat kaarevia pintoja tarkemmin, mutta ne kuluvat nopeammin, jos niitä painetaan liian kovaa.
Avoin takki verrattuna suljettuun takkiin on seuraava tekijä. Suljetut takkihihnat peittävät koko pinnan jyvällä; ne leikkaavat nopeasti, mutta latautuvat nopeasti. Avoimet päällysvyöt jättävät rakoja rakeiden väliin, mikä antaa roskat poistumispaikan ja toimii hyvin melamiinin, raakapuun ja maalinpoistossa.
Metallin ja muovin viimeistelyssä stearaattipinnoitettu kovametallihihna vähentää tukkeutumista ja jättää puhtaamman pinnan. Stearaatti toimii kuivana voiteluaineena, joka estää hihnaa levittämästä sulanutta sideainetta työkappaleen poikki. Kuljettajat, jotka käyttävät suljettua pinnoitehihnaa alumiinilla, näkevät usein kuormituksen ensimmäisten minuuttien aikana; sama työ avoimella stearaattihihnalla kestää paljon pidempään.
Karbidi verrattuna muihin yleisiin hiomamineraaleihin
Sekakaupassa jokaisella hiomamineraalilla on oma roolinsa. Alumiinioksidi on standardi puun ja teräksen puun ja teräksen poistoon. Zirkonialumiinioksidi toimii parhaiten korkeassa paineessa ja missä lämmönkestävyydellä on merkitystä. Keraaminen jyvä pysyy terävänä raskaassa hionnassa, mutta maksaa enemmän. Piikarbidi on viimeistely- ja lämpöherkkä asiantuntija.
Yleiset hiomamineraalit ja niiden tyypillinen vahvuus
Mineraali
Päävahvuus
Paras tilanne
Alumiinioksidi
Kustannustehokkuus ja kestävyys
Päivittäinen puun ja metallin hionta
Piikarbidi
Terävyys ja alhainen lämpö
Viimeistelyt, pinnoitteet, muovi, pehmeä metalli
Zirkoniumoksidia
Lämmönkesto paineen alaisena
Raskas hionta ruostumattomille ja runsaasti nikkeliä sisältäville metalliseoksille
Keraaminen jyvä
Hallittu itseteroitus
Korkeapainehionta pienellä palovammariskillä
Kuva 4. Suorituskyvyn vertailu viiden käytännön kriteerin mukaan
Piikarbidi Alumiinioksidi Zirkoniumoksidia
Tutkakaavio esittää yhteenvedon siitä, miten kolme yleistä hiomamineraalia vertautuvat viiteen käytännön kriteeriin. Piikarbidilla on tasapainoisin suorituskyky terävyyden, kovuuden ja viimeistelyn suhteen, ja kustannustehokkuus on sen heikoin kohta. Alumiinioksidi seuraa hieman terävyyttä ja viimeistelyn laatua, mutta voittaa selvästi kustannuksia, minkä vuoksi se pysyy oletushioma-aineena päivittäisessä puuntyöstössä. Zirkoniumoksidista tulee kiinnostava, kun paine on korkea ja lämmönkestävyys on tärkeä, koska se on suunniteltu jatkamaan leikkaamista raskaan kuormituksen alla. Päällekkäiset polygonit osoittavat, ettei yksittäinen mineraali voita jokaista kategoriaa, joten tuotantopaja tarvitsee yleensä useamman kuin yhden hihnatyypin. Mineraalin sovittaminen työkappaleeseen estää työn hukkaan ja tarpeettomat hankausaineet.
Käytännön valintasäännöt yleisille sovelluksille
Puuntyöstössä kovametalli käsittelee eksoottisia esineitä, kuten teak, ruusupuu ja ipe polttamatta pintaa; käytä P120 tai P150 oletusviimeistelykarkeudena. Metallien valmistuksessa kovametalli toimii hyvin alumiinilla, messingillä ja pronssilla; valitse P80 - P120 hitsien sekoittamiseen ja P220 loppulaskua varten. Lasikuidun ja hiilikuidun osalta kovametalli, jossa on avoin pinnoite, estää hihnan kuormituksen ja estää hartsin sulamisen. Autojen korjausmaalaustöissä hienorakeinen karbidi stearaattilla on luotettava tapa tasoittaa pohjamaali ja olemassa oleva maali ilman lämpövaurioita.
Älä unohda hioma-aineen takana olevaa hihnajärjestelmää
Leveä nauhahiomakone tuottaa tasaisen lopputuloksen vain, kun koko nauhan rata pysyy oikeana. Jos kontaktirumpu tai syöttöpöytä loppuu pyöreästä, hiomahihna kuluu epätasaisesti ja voi repeytyä liitoksesta. Suurissa paneeleissa syöttöhihnan tulee vetää työkappale tasaisella nopeudella ilman luisumista tai harhailua.
Huoltotarkastukseen tulisi siksi sisältyä syöttöjärjestelmää tukevat päättömät kumihihnat. Tämä artikkeli aiheesta loputon kuminen litteä hihnan vakaus kuljetinjärjestelmissä selittää, miksi mittastabiilisuus on tärkeää tasaiselle syöttöpaineelle.
Kun vaihdat hiomahihnan, tarkasta myös kumihihna halkeamien, kovuuden muutosten ja reunavaurioiden varalta. Tarkoituksenmukainen kuminen saumaton hiomakoneen hihna tukee aktiivista hioma-ainetta ja auttaa pitämään pinnan yhtenäisenä paneelin koko leveydellä.
Varastointi, käsittely ja yleiset vikamallit
Säilytä kovametallihihnat litteinä tai roikkuen ilman teräviä taitoksia. Kosteus ja suora lämpö heikentävät liitosta ja taustamateriaaleja. Jos hihna latautuu nopeasti, vaihda avoimeen tai karkeampaan karkeaan. Jos se kiiltyy, on hihnan nopeus liian suuri tai rakeisuus liian hienoa materiaalille. Jos reuna hajoaa ensin, tarkista levyn ja kumitukihihnan kohdistusongelmien varalta.
Käsittelemällä kovametallinauhaa osana täydellistä hiontajärjestelmää saat ennakoitavia tuloksia ja alentaa hiomakustannuksia ajan myötä. Oikea mineraali, hiekka, tausta ja konetuki yhdessä määrittävät toistettavan pinnan laadun.
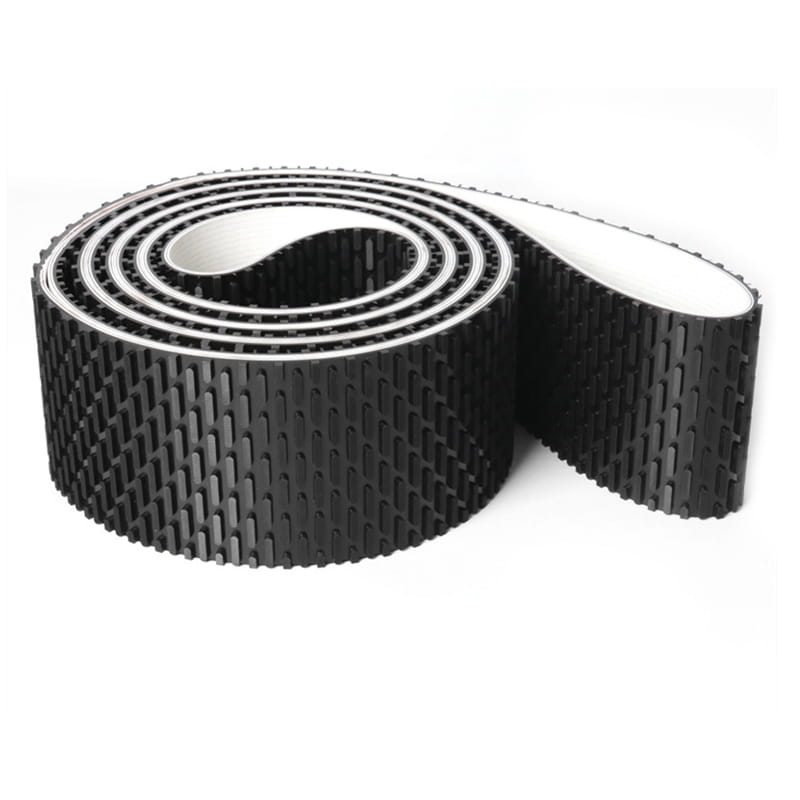
Kuljetinhihna koostuu pintaliimasta, ytimestä ja kerrosliimasta. Lisäksi voidaan lisätä puskurikangaskerros korkean pudotusiskun käyttöön, jotta se olisi iskunkestävämpi.
Pinta-liima
Luonnonkumia ja synteettistä kumia raaka-aineina ja kulutuskestävyyden, halkeilun, ikääntymisenkestävyyden ja muiden ominaisuuksien parantamiseksi pintaliima-aineella on erilaisia ominaisuuksia, kuten kulutuskestävyys, leikkauskestävyys, lämmönkestävyys, liekinkestävyys, kylmänkestävyys, hapon ja alkalin kestävyys, öljynkestävyys, staattisen sähkön kestävyys ja niin edelleen. Kangaskerroksen ydin
Kangaskerros koostuu luonnonkuiduista tai kemiallisista kuiduista yksinään tai näiden yhdistelmästä, sillä on sama laatu kypsän prosessin yksivaiheisen käsittelyn jälkeen, ja sillä on hyvä tarttuvuus kumin kanssa. Liimakerros
Liimakerros on erittäin tärkeä toistuvasti taivutettavan kuljetushihnan ytimen kerrosten väliselle tartuntavoimalle. Erityisesti korkeajännitteisille kuljetinhihnoille on käytettävä liimakerrosta, jolla on vähemmän nurjahdusjännitystä ja vähemmän sisäisen jännityksen aiheuttamaa väsymystä.
Tekniset tiedot ja mallit voidaan räätälöidä asiakkaan vaatimusten mukaan, paksuus vaihtelee 2,0 mm - 8,0 mm.
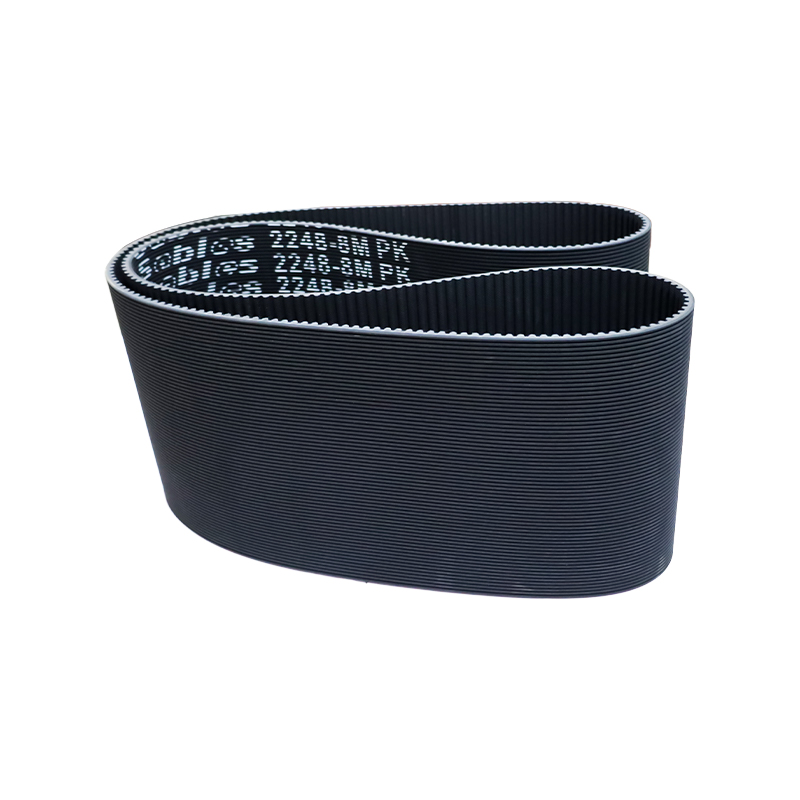
Nopeat, sileät ja vähän venyvät voimansiirto- ja kuljetusjärjestelmät, kuten tekstiilikoneet, puuntyöstökoneet, hiomakoneet, lipunmyyntikoneet, vihannesten leikkauskoneet jne. Ominaisuudet: Suuri nopeus ja vakaus, korkea vetolujuus ja pieni venymä.
Puuntyöstökoneiden tuottamaa saumatonta kuminauhaa voidaan käyttää ydinmateriaalien hiontaan, korjaamiseen ja leikkaamiseen, puulevyjen, laminoitujen levyjen, muovilaminoitujen levyjen ja muiden koneiden höyläykseen, ja se voi auttaa pinnan työstämiseen ja valintaan täydellisesti.
Sen erikoistekniikka piilee valmistusmenetelmässä ja tuottaa vaaditun kokoisen saumattoman hihnan. Emme vain valvo tiukasti laatua, vaan vaadimme myös tuontimateriaalien käyttöä, jotta hiomahihnamme suorituskyky olisi parempi.
Kaikki paksuuden ja lujuuden osat ovat täysin tasaisia.
Sillä on hyvä lineaarinen toiminta.
Suurta joustavuutta voidaan käyttää pienille renkaille.
Se voi säilyttää tasaisuuden ja muodonmuutoskyvyttömyyden työpaineessa.
Hihnan pohjan ja levyn pinnan välinen kitkakerroin on hyvin pieni.
Koska hihnan pintakerros on päällystetty kumilla, tarttuvuus paranee ja kuljetinhihnan vakaus paranee.
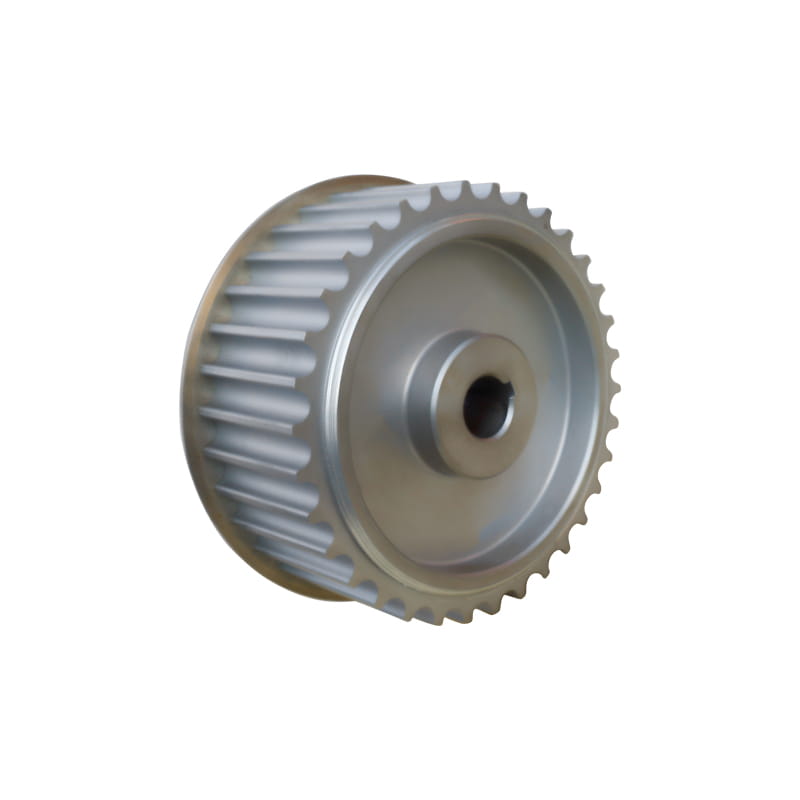
Varmista koordinaatio hihnan kanssa ajetun tarkkuuden ja käyttöiän parantamiseksi. Asiakkaan vaatimusten mukaan räätälöity optimaalinen ratkaisu voidaan jakaa 45 # teräkseen, alumiiniseokseen, ruostumattomaan teräkseen, valuraudaan, nailoniin jne. materiaalin mukaan.
Se soveltuu ulkokäyttöön siirtolaitteille, kuljetusvälineille, lääketieteellisille laitteille, sähkötyökaluille, kodinkoneille ja urheiluvälineille. Ominaisuudet:
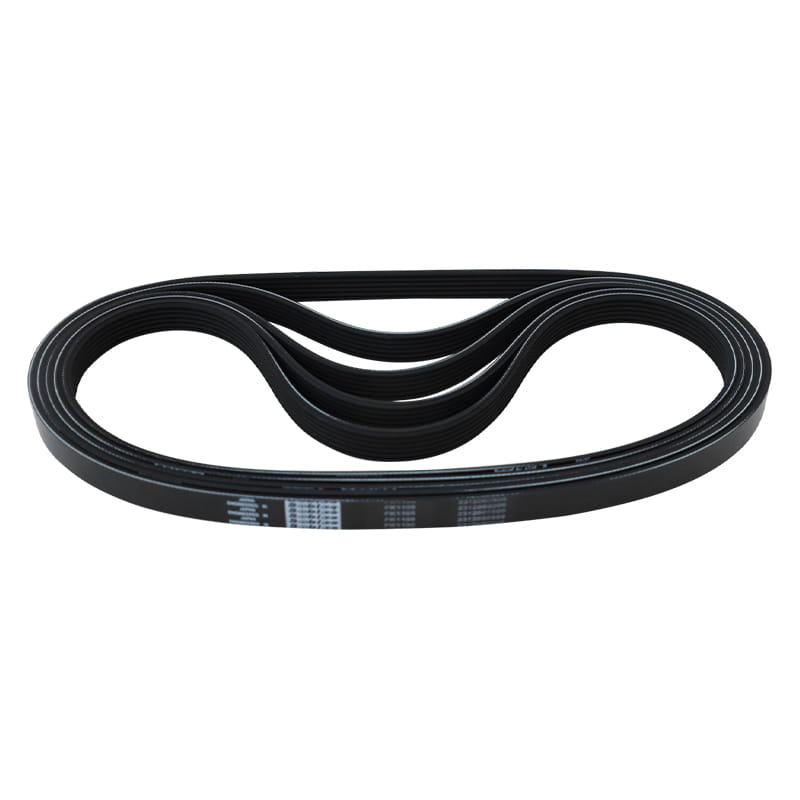
1. Ripahihnan siirtoteho on 30 % suurempi kuin tavallisen kiilahihnan, kun tila on sama.
2. Ripahihnan voimansiirtojärjestelmällä on kompakti rakenne, ja samalla voimansiirtotehon alaisena hihnan viemä tila
voimansiirtolaite on 25 % pienempi kuin tavallisen kiilahihnan.
3. Ribbamahna on ohut ja joustava ja soveltuu vaihteistoon pienellä hihnapyörän halkaisijalla ja nopeaan vaihteistoon hihnalla
nopeus jopa 40 m/s; Pieni tärinä, vähemmän lämpöä ja vakaa toiminta.
4. Ribbivyö on lämmön-, öljyn- ja kulutusta kestävä, pieni venymä ja pitkä käyttöikä.